「この注文の材料、もう頼んだっけ?」「この案件、結局いくらかかったんだろう?」
受注生産の工場では、こうした確認に毎回時間を取られがちです。注文が少ないうちは担当者の記憶やメモで回っていても、案件が重なると、手配の漏れや二重の発注、利益が出たのか分からない仕事が少しずつ増えていきます。
こうした混乱を整理する土台になるのが、部品表(BOM)と製番管理です。BOMは「製品を作るのに何をいくつ使うか」、製番は「それがどの注文のためか」を表します。二つがそろうと、注文ごとに必要な部品の数と、かかった費用を追えるようになります。
この記事では、当社で作ったエクセルのシートを使い、作業台の例でBOMの書き方と手配する数の出し方を確かめていきます。製番管理とMRPの違いや、今の部品表をAIで書き直してみた結果もあわせてまとめました。
- 部品表(BOM)の書き方と、エクセルで管理する形
- BOM展開で必要な部品の数を出す方法
- 製番管理方式の仕組みと、MRP・追番管理との違い
- 部品表の書き直しをAIに任せたときの結果と、人が決めること
部品表(BOM)と製番管理の関係
部品表(BOM)と製番管理は、別々の仕組みですが、受注生産の現場では組み合わせて使います。先に二つの役割の違いを表で整理しておきます。
| 項目 | 製番管理 | 部品表(BOM) |
|---|---|---|
| 表すもの | どの注文のための作業・材料か | 製品を作るのに何をいくつ使うか |
| 単位 | 受注(案件)ごと | 製品(品目)ごと |
| 主な使い道 | 手配・進捗・原価を案件で追う | 必要な部品・材料の数を計算する |
| ないと困ること | 材料や作業がどの注文のものか分からない | 手配の漏れや数の間違いが起きる |
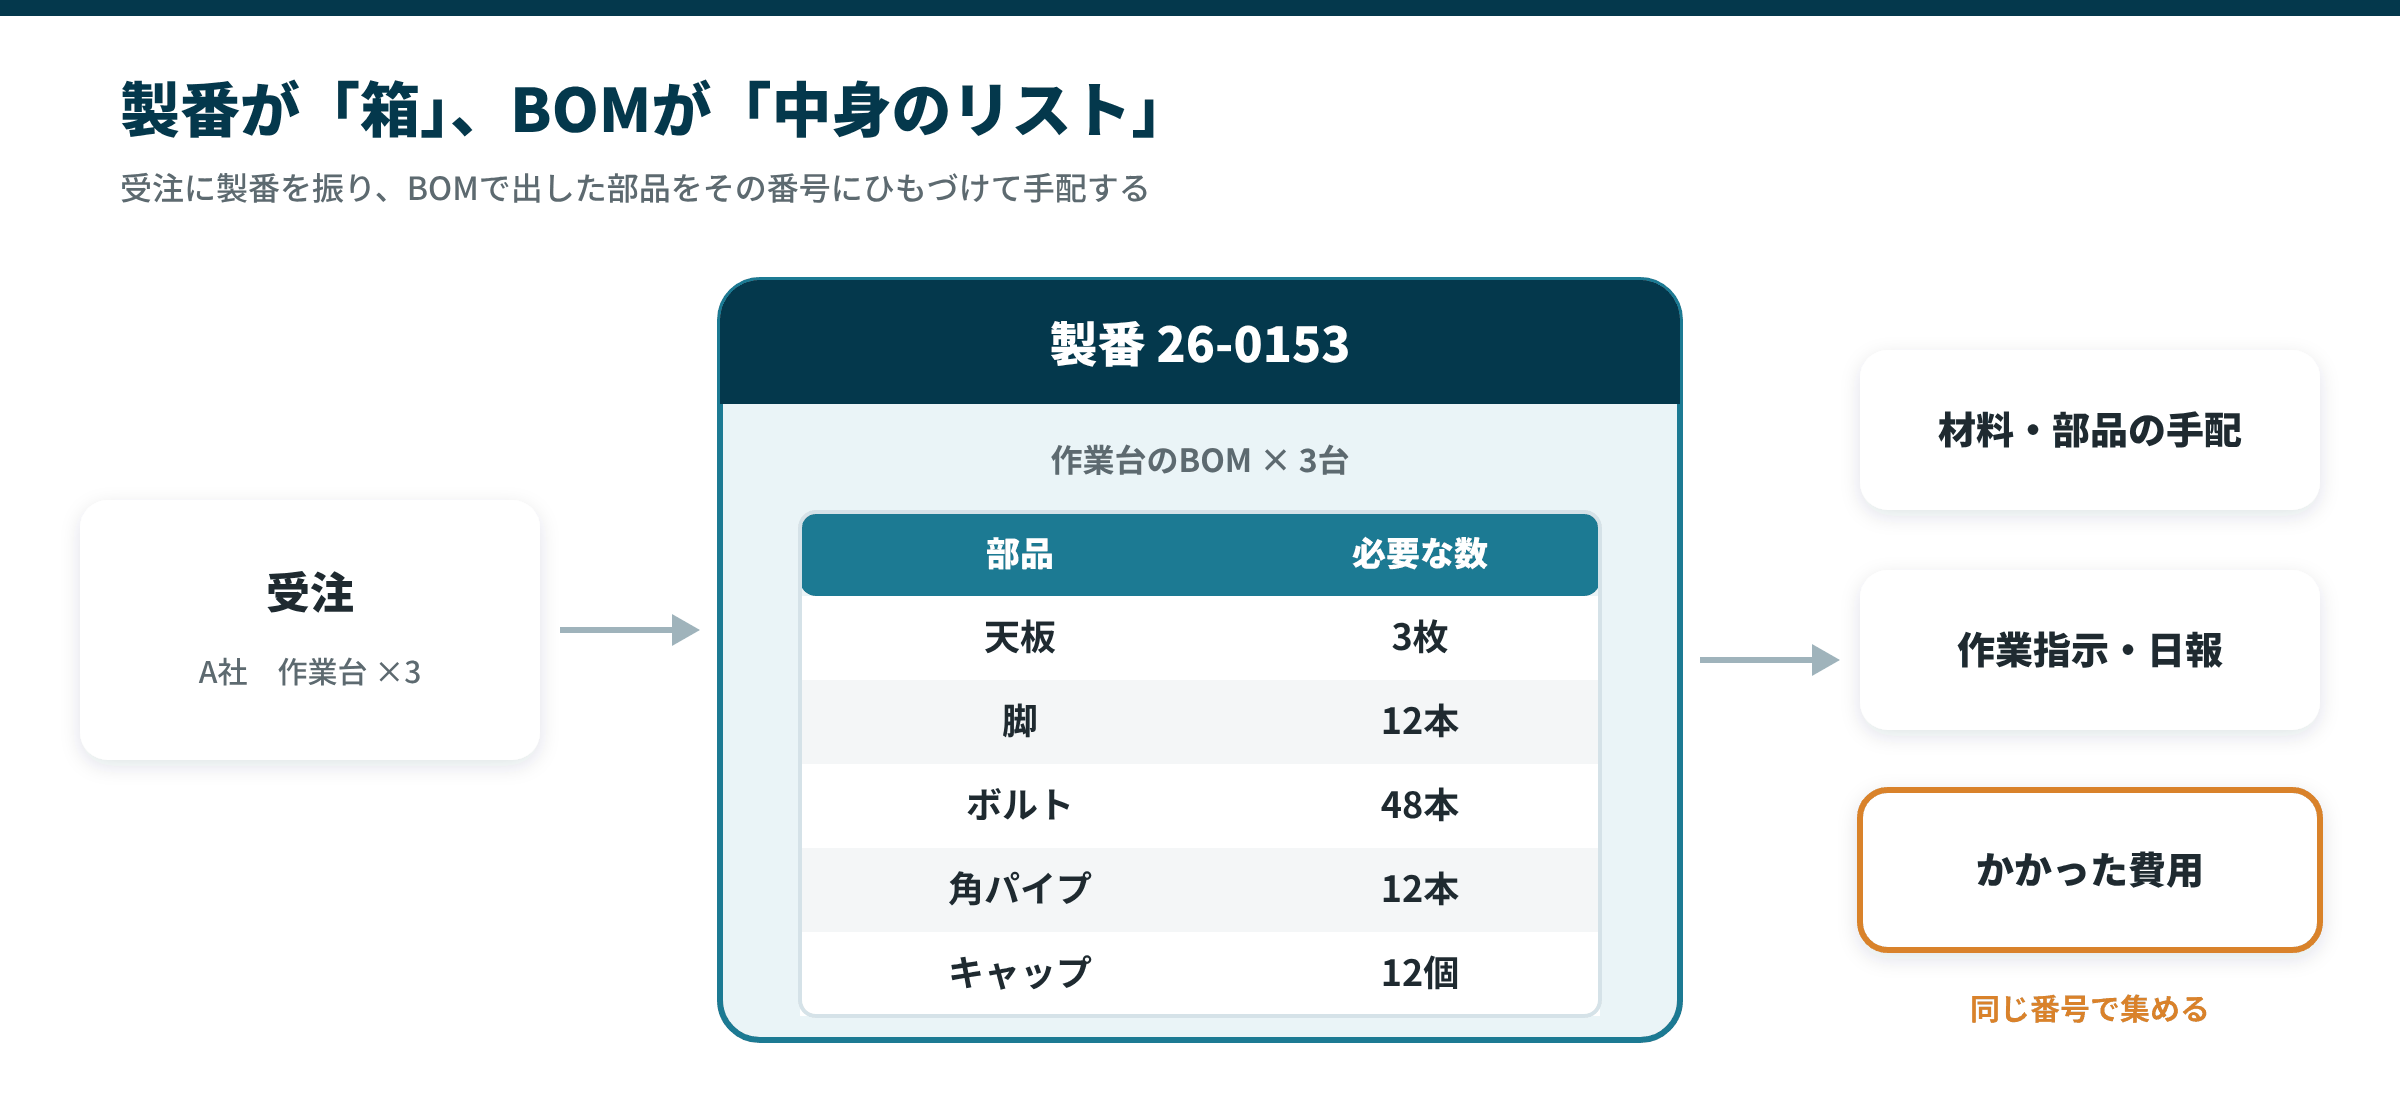
受注が入ったら製番を振り、その製品のBOMから必要な部品と数を出して、製番にひもづけて手配するのが基本の流れです。製番が「箱」、BOMが「中身のリスト」と考えると分かりやすいでしょう。
 久野
最初から両方を完璧にそろえる必要はありません。まず受注ごとに番号を振るところから始めると、原価や進み具合を追う土台ができます。
部品表(BOM)とは?
部品表(BOM)は、製品を作るのに必要な部品・材料と、その数量をまとめた一覧です。BOMはBill of Materialsの略で、生産管理の計算はほとんどがこの表をもとに行われます。
親子の階層で部品と数を表す
BOMは、製品を「親」、それを構成する部品を「子」として、階層で表します。子の部品が、さらに小さな部品の親になることもあります。親一つに対して子がいくつ要るかを「員数」と呼び、BOMの計算の基本になります。
たとえば、作業台1台が「天板1枚・脚4本・ボルト16本」でできているなら、作業台が親、天板・脚・ボルトが子で、員数はそれぞれ1・4・16です。脚を自社で作るなら、脚の下に「角パイプ」「キャップ」などの孫が続きます。
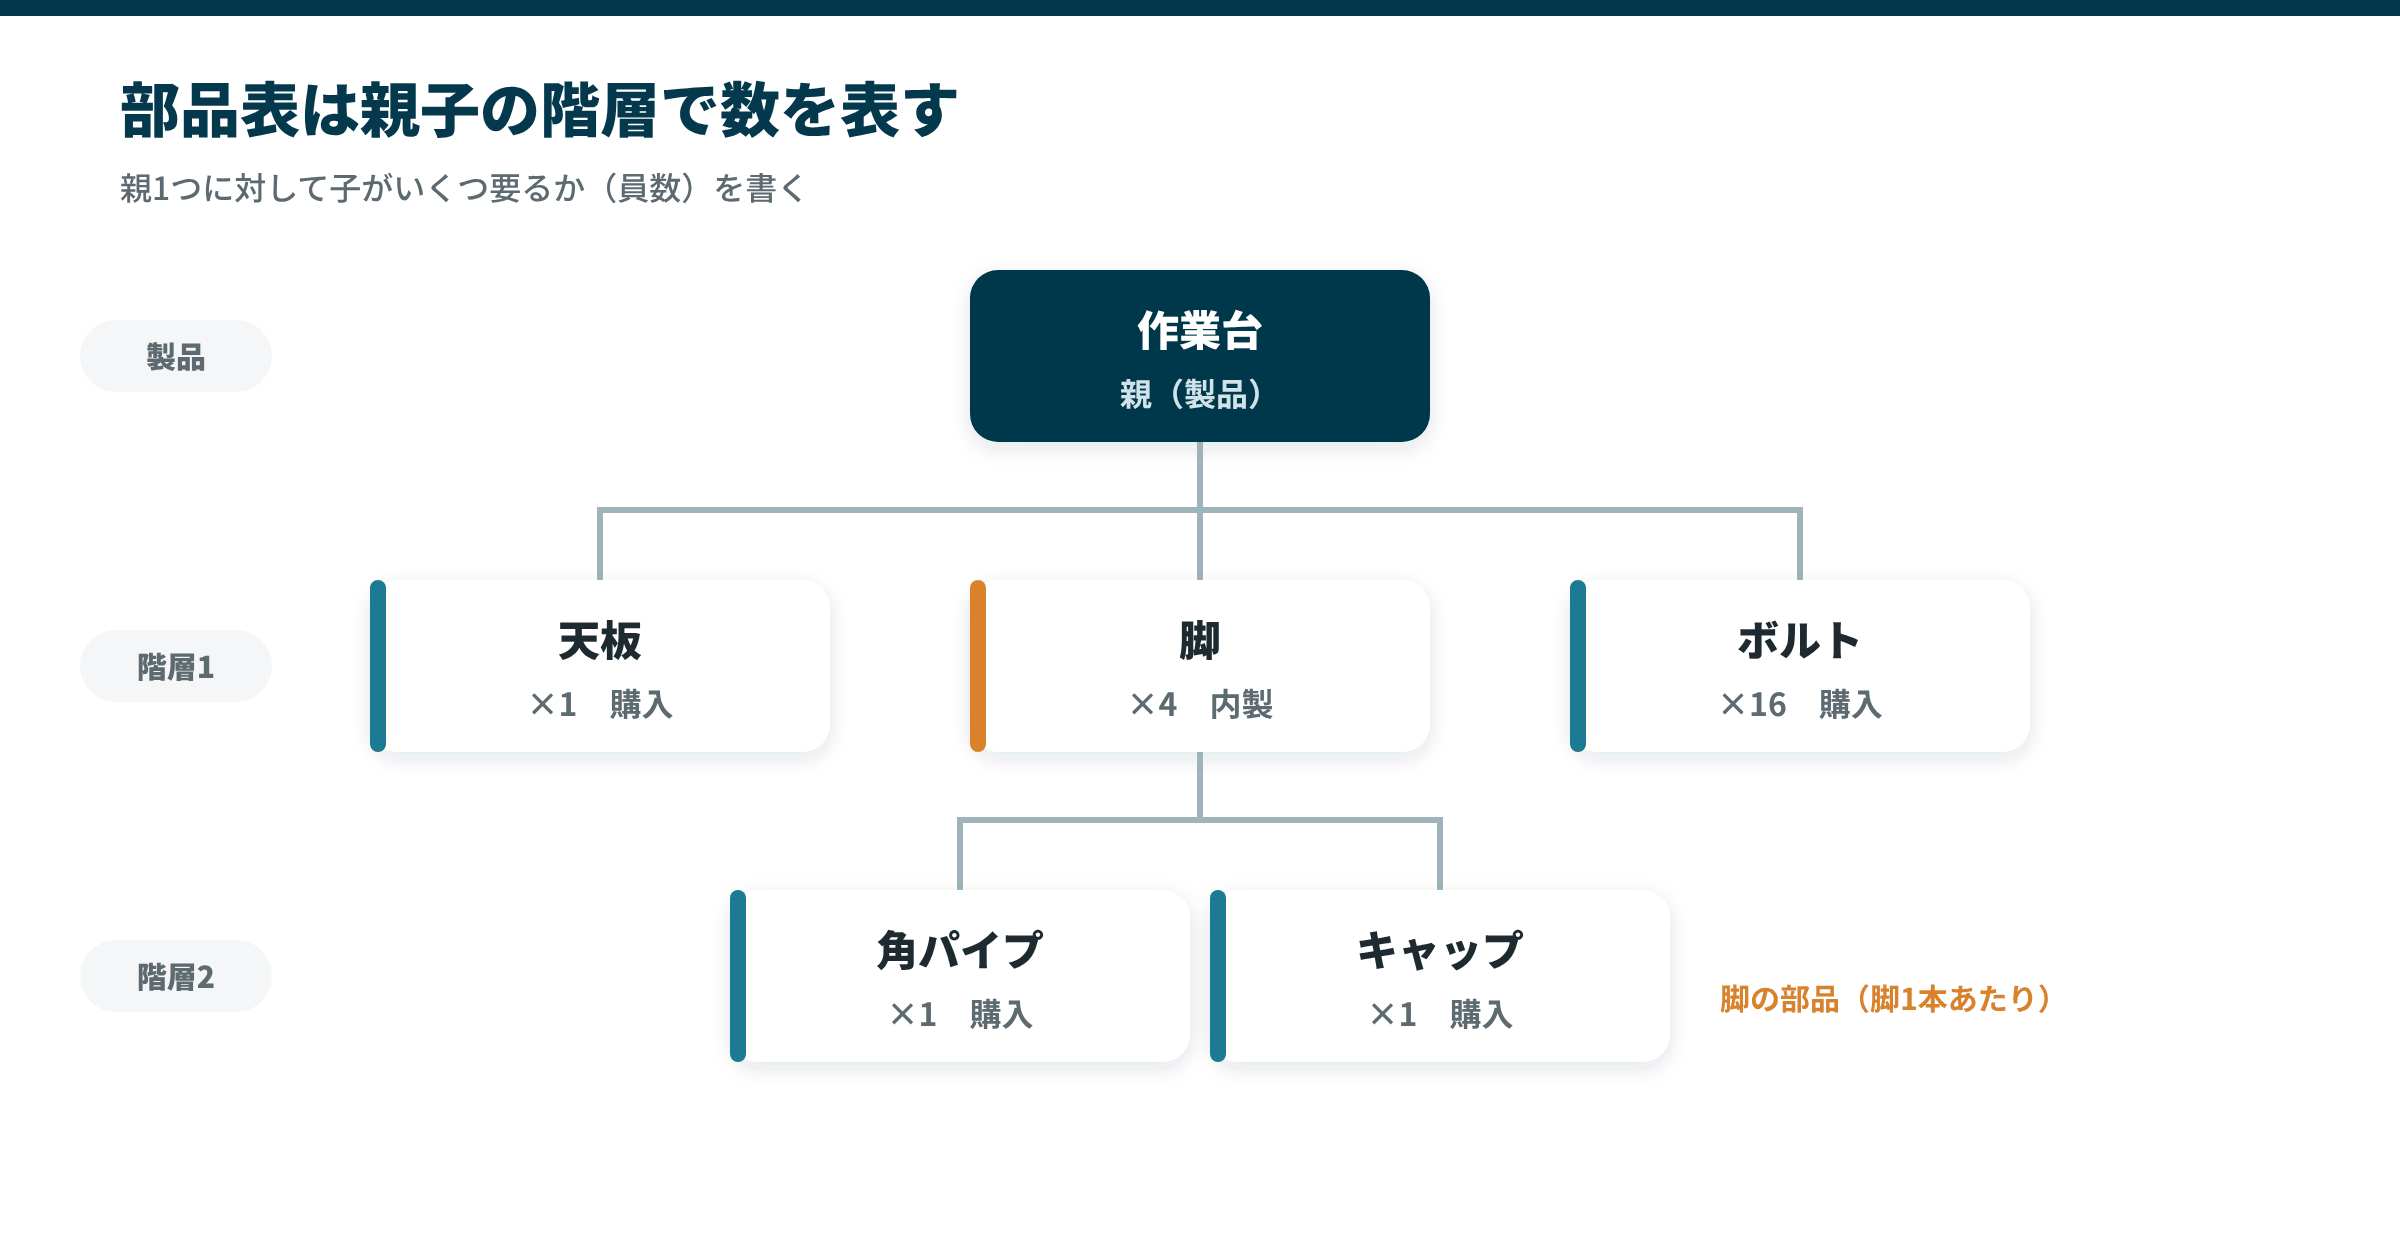
BOMの書き方には、階層を字下げで表す形(ストラクチャー型)と、親ごとに直下の子だけを並べる形(サマリー型)があります。三つ目の形として、親子の組を一行ずつ並べる書き方もあります。
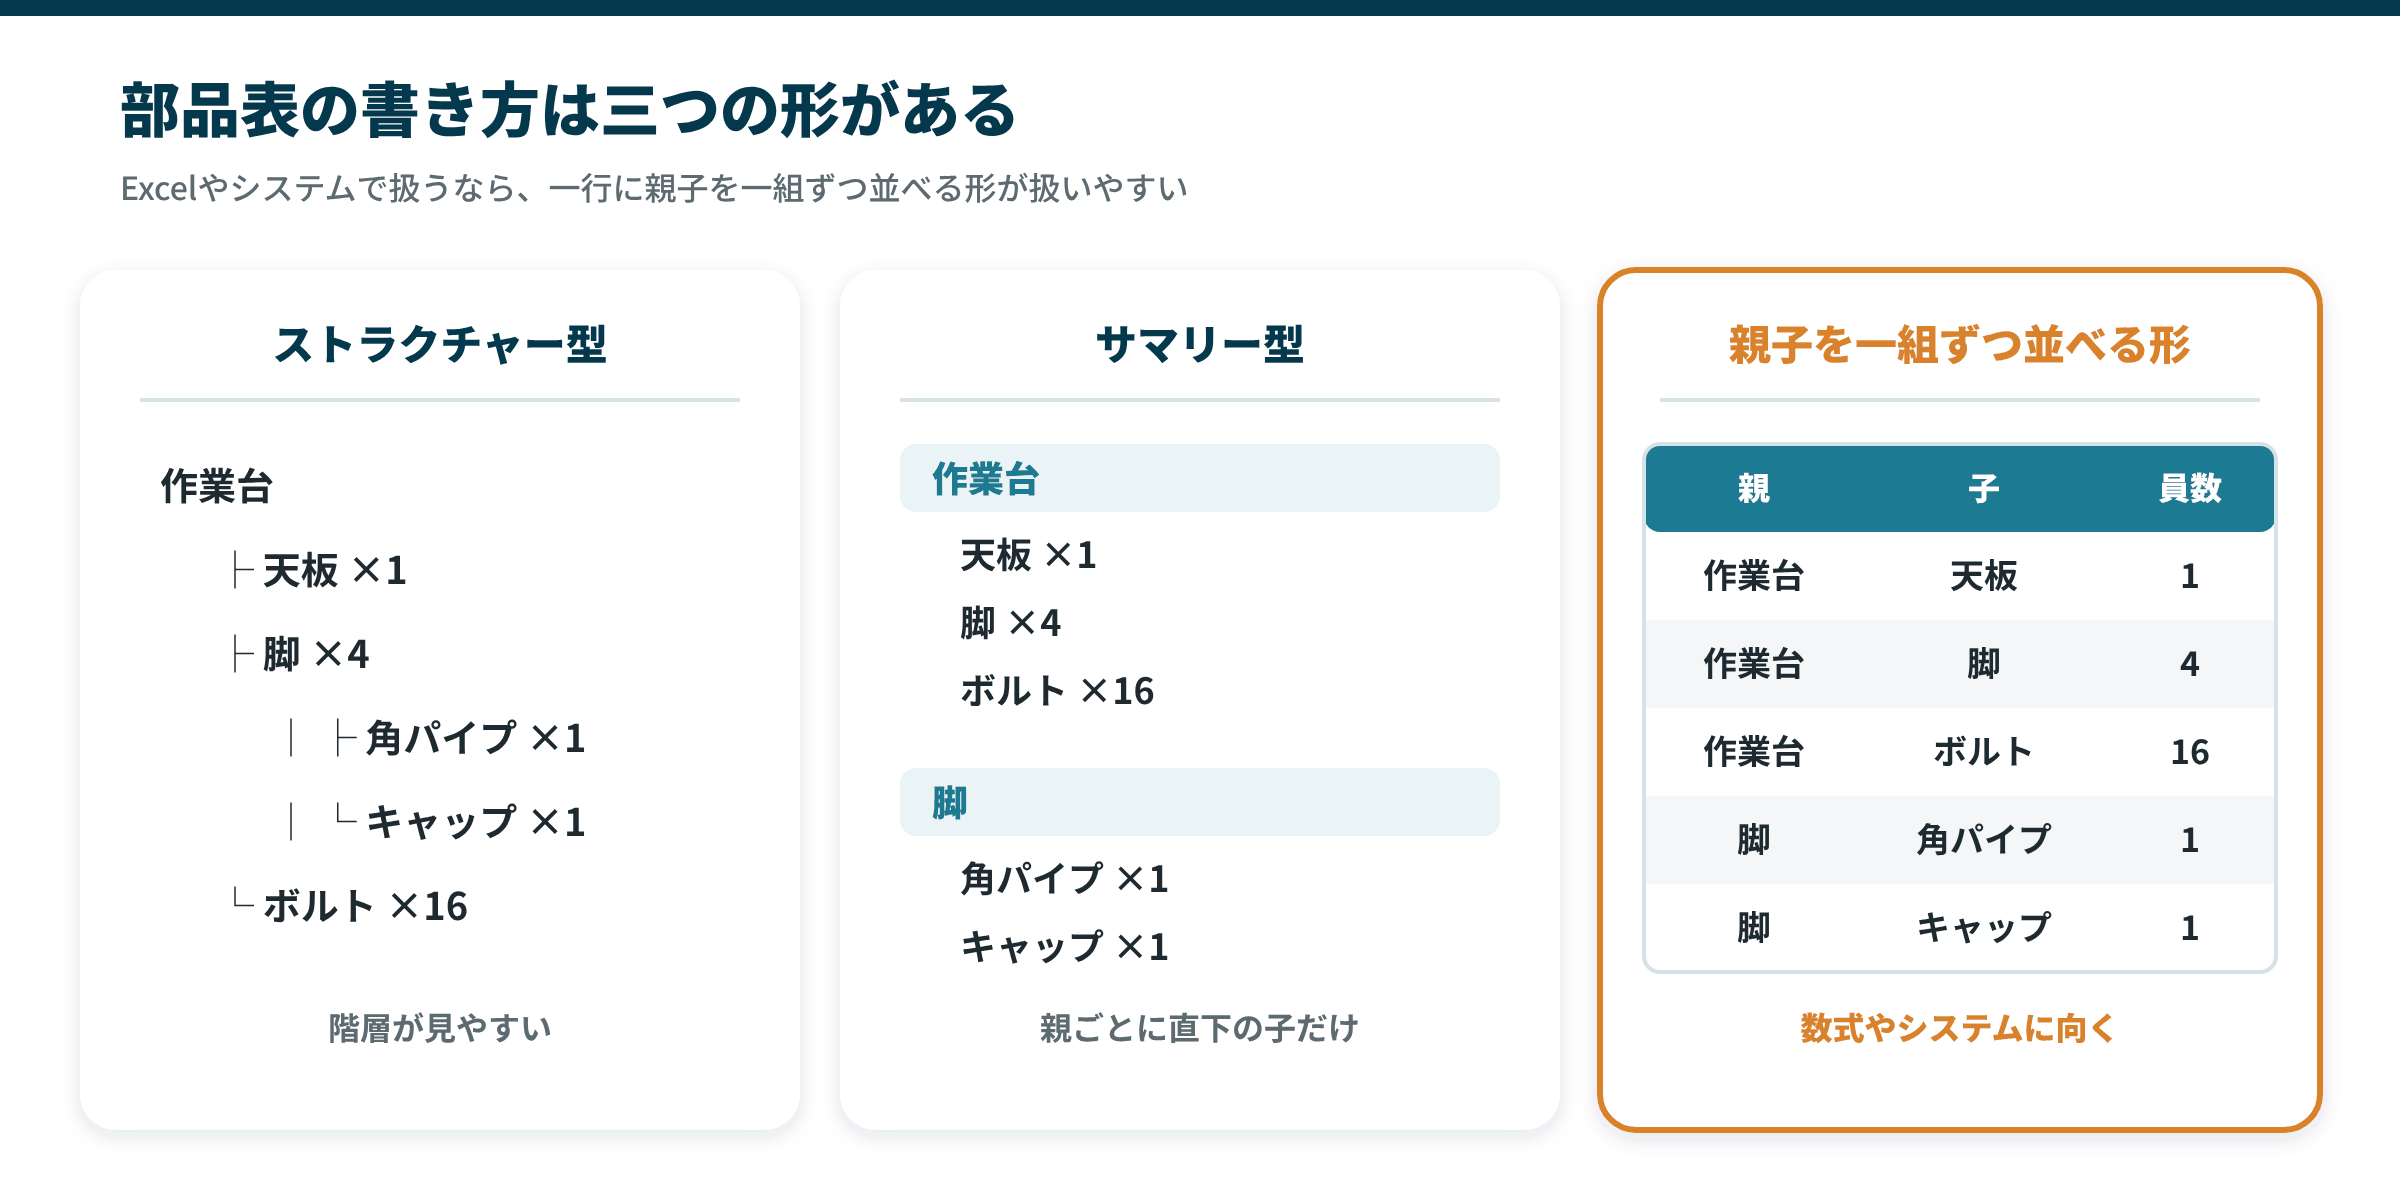
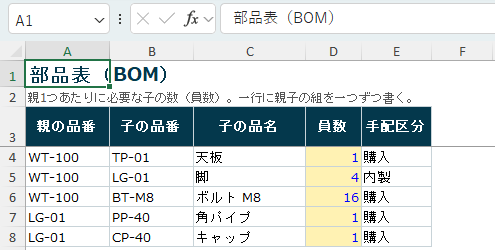
Excelで作るときは、親の品番・子の品番・員数を一行ずつ並べる形にしておくと、システムへ移しやすくなります。作業台の例を、この形で書くと次のようになります。
| 親の品番 | 子の品番 | 品名 | 員数 | 手配区分 |
|---|---|---|---|---|
| WT-100 | TP-01 | 天板 | 1 | 購入 |
| WT-100 | LG-01 | 脚 | 4 | 内製 |
| WT-100 | BT-M8 | ボルト M8 | 16 | 購入 |
| LG-01 | PP-40 | 角パイプ | 1 | 購入 |
| LG-01 | CP-40 | キャップ | 1 | 購入 |
設計部品表と製造部品表の違い
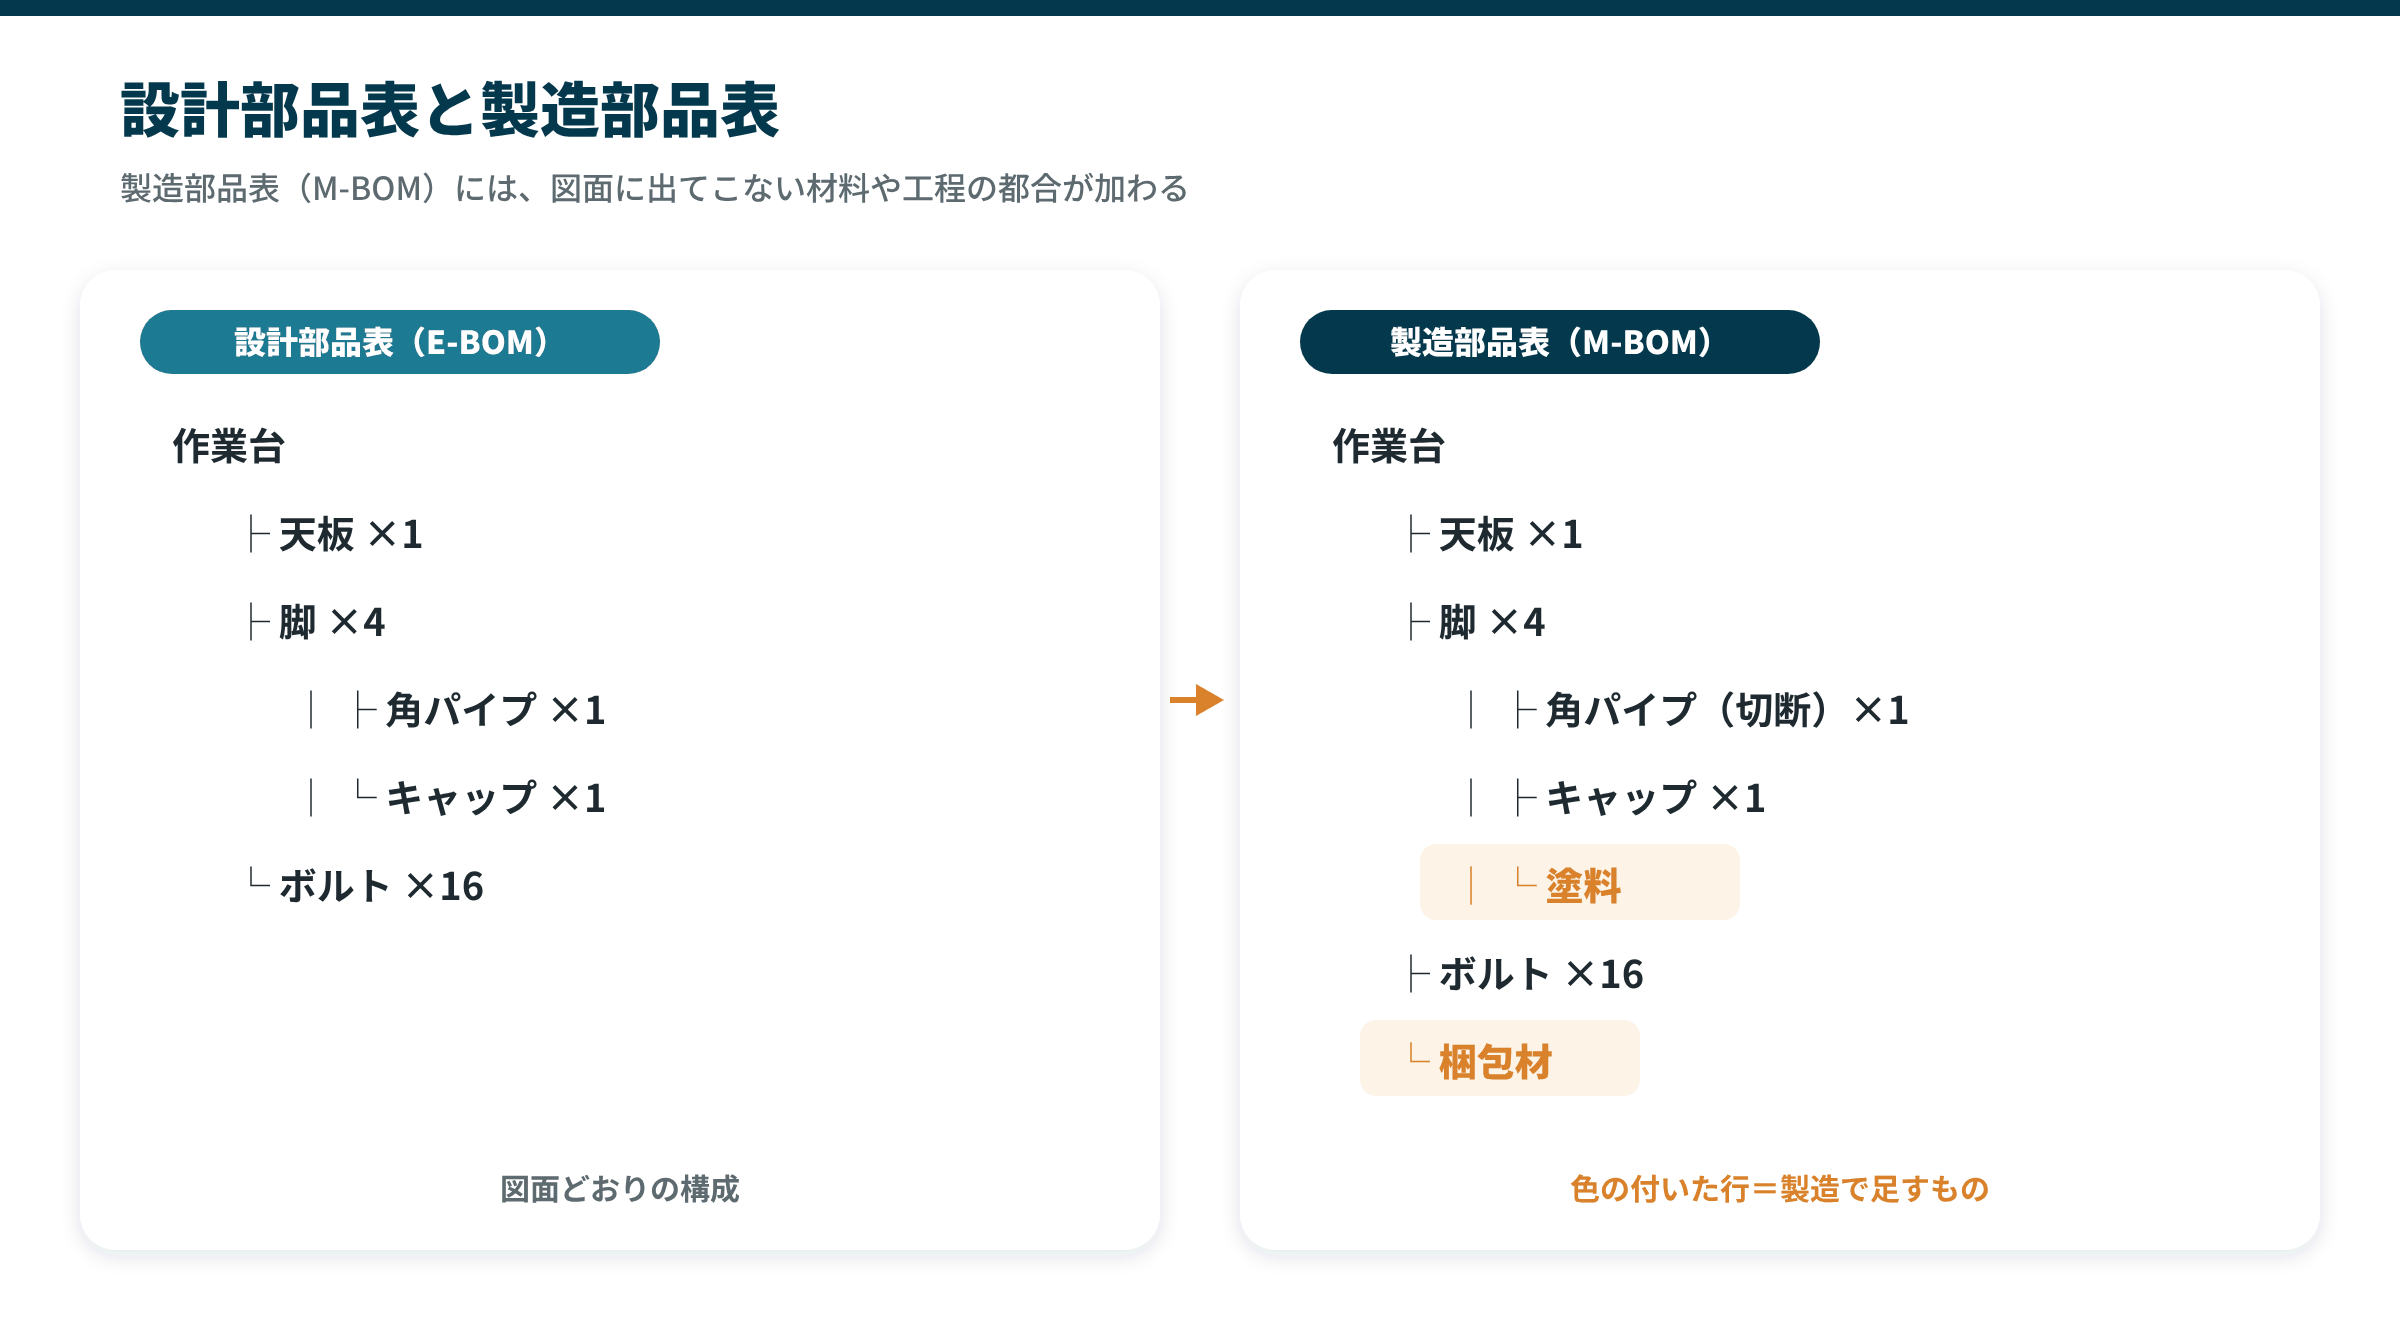
BOMには、使う部署によって種類があります。代表的なのが、設計が作る設計部品表(E-BOM)と、製造が使う製造部品表(M-BOM)です。
E-BOMは図面どおりの製品の構成を表し、M-BOMは作る順番や工程に合わせて組み替えたものです。M-BOMには、図面に出てこない塗料や梱包材、内製か購入かの区分なども入ります。
中小の工場では、図面からそのまま一つのBOMを作り、設計と製造で共用していることも少なくありません。それでも、設計変更が手配に反映されない事故は、E-BOMとM-BOMのずれから起きることが多いため、変更の伝え方だけは決めておくと安心です。
「BOM」で検索すると、SBOM(ソフトウェア部品表)の情報が多く出てきます。SBOMは、ソフトウェアに含まれる部品(ライブラリなど)の一覧で、主にセキュリティの管理に使われるものです。
ソフトウェアの世界が、ものづくりの「部品表」という考え方を借りて名前を付けたため、言葉が重なっています。製造業の生産管理でいうBOMは、ものづくりの部品と材料の一覧です。調べものをするときは「部品表」「製造業」と一緒に検索すると、混ざりにくくなります。
BOM展開で必要な部品の数を出す
BOMを使って、注文された製品の数から必要な部品の数を計算することを「BOM展開」(部品展開)と呼びます。手配の漏れや数の間違いを防ぐ、BOMの一番大事な使い道です。
員数をかけて総所要量を出す
BOM展開では、製品の数に員数をかけて、部品ごとの必要数(総所要量)を出します。階層があるときは、上の階層から順にかけていきます。
先ほどの作業台を3台受注した場合、脚は3×4で12本、ボルトは3×16で48本です。脚の下の角パイプは、脚の12本に員数1をかけて12本になります。
在庫と発注残を引いて正味所要量にする
総所要量がそのまま手配する数になるわけではありません。今ある在庫と、すでに発注して届く予定の数(発注残)を引いた残りが、新たに手配する数(正味所要量)です。
正味所要量 = 総所要量 - 引き当てできる在庫 - 発注残
例:ボルト 48本 - 在庫30本 - 発注残10本 = 8本を手配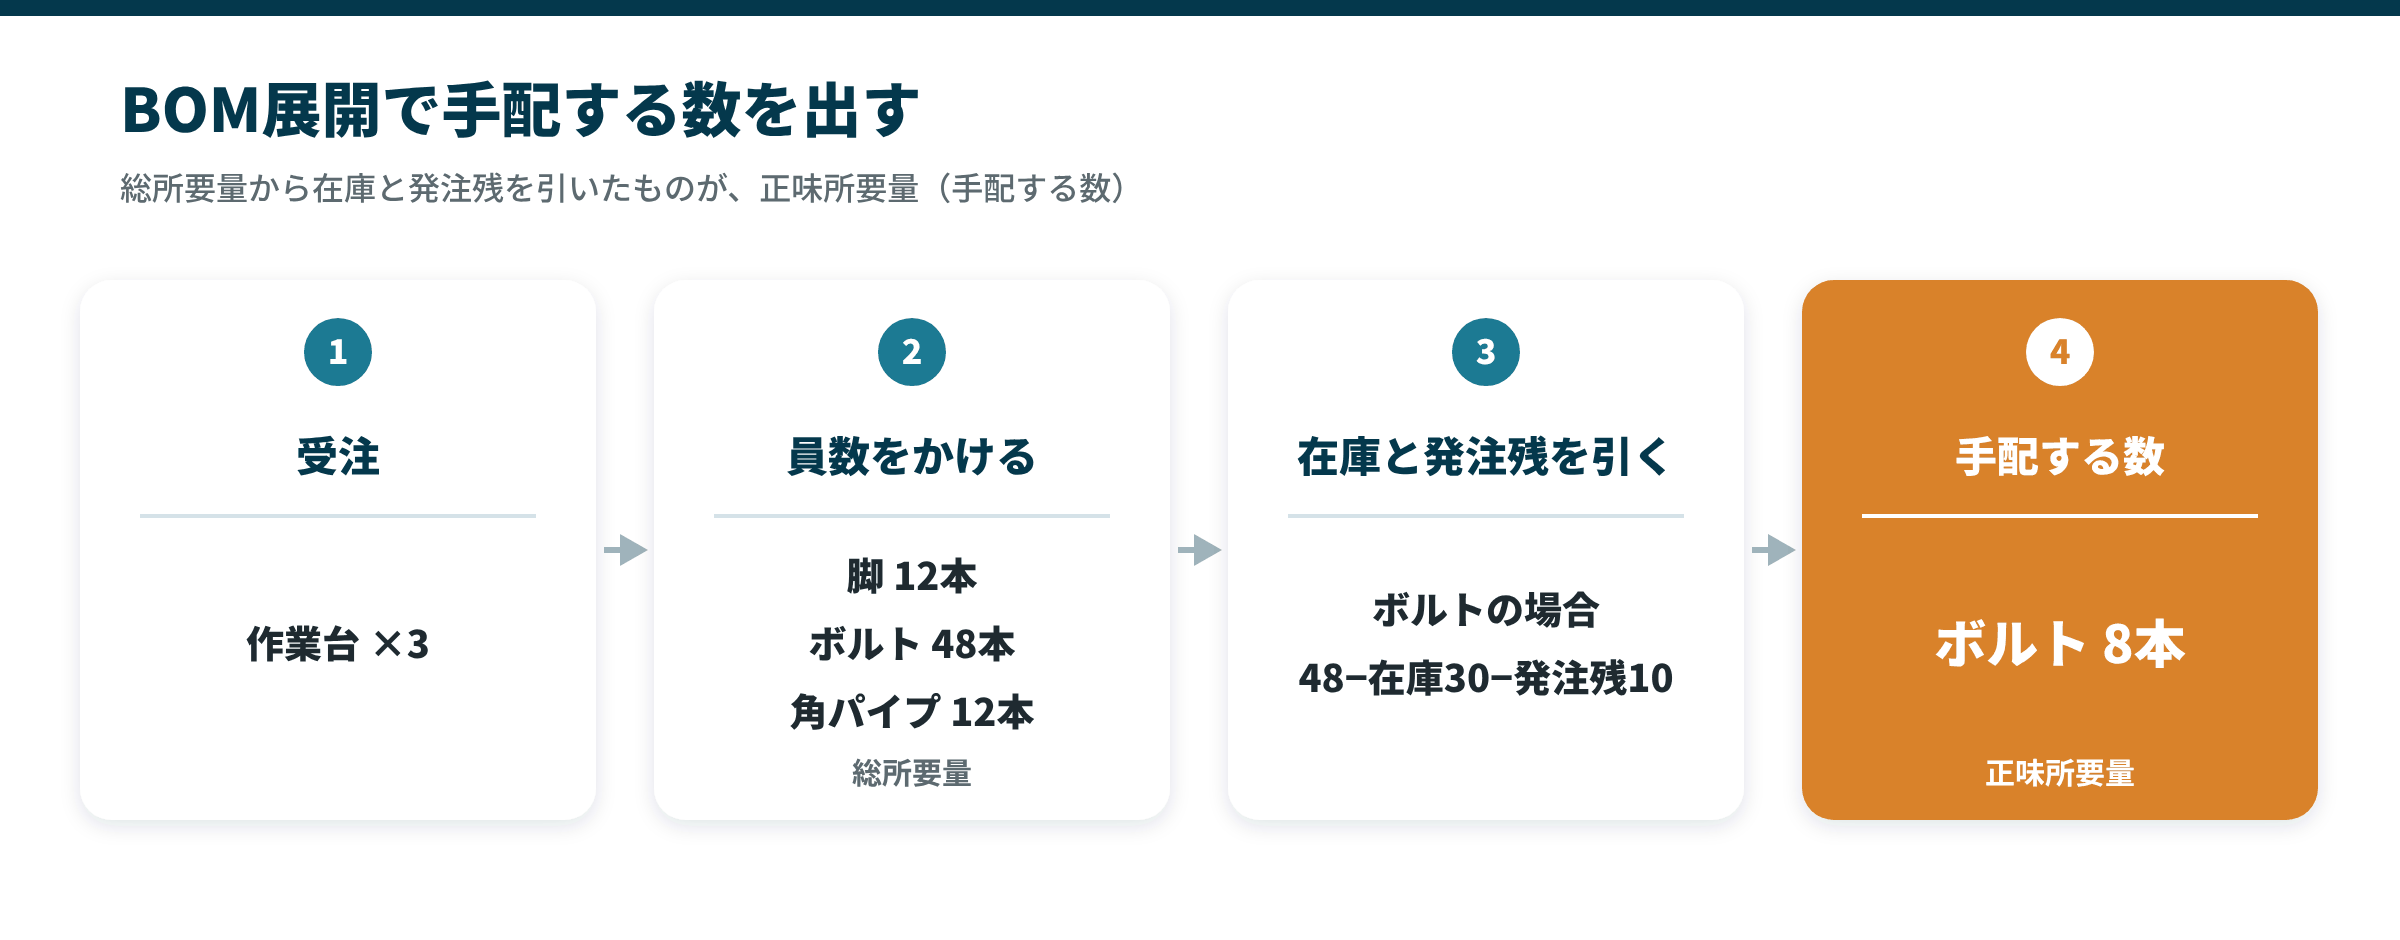
製番管理の場合は、「引き当てできる在庫」に、ほかの製番に引き当て済みの在庫を含めないのが基本です。どの在庫を誰の分として扱うかのルールが、計算の結果を左右します。
Excelの数式で展開する
当社で、この作業台の例をExcelの数式だけで展開できるようにしてみました。部品表は、親の品番・子の品番・員数を一行ずつ並べた形です。
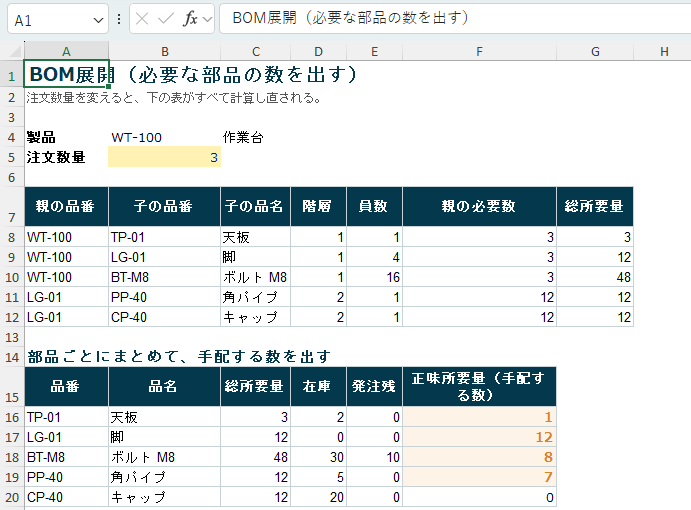
展開のシートでは、部品表の行ごとに「親の必要数」と「総所要量」を出します。親の必要数は、親が製品なら注文数量、そうでなければ、その親を子として持つ行の総所要量です。この形にすると、階層が深くなっても同じ式で計算できます。
親の必要数(F列):=IF(A8=$B$4, $B$5, SUMIFS($G$8:$G$12, $B$8:$B$12, A8))
総所要量(G列) :=F8*E8
手配する数 :=MAX(0, 総所要量 - 在庫 - 発注残)注文数量を3台にすると、脚12本・ボルト48本になりました。手配する数は、天板1枚・脚12本・ボルト8本・角パイプ7本で、キャップは在庫で足りるため0です。
注文数量を5台に変えると、表がすべて計算し直され、手配するボルトは40本になりました。数式で組んでおけば、注文の数を変えるだけで、手配する数がすぐに分かります。
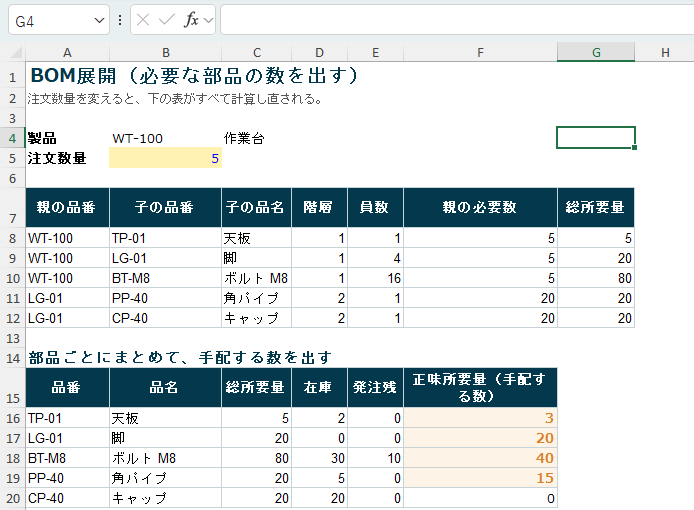
このシートでは、部品表に行を足したら、展開のシートにも同じ行を足す必要があります。部品や製品が増えるほどこの手入れが重くなり、行の足し忘れがそのまま手配の漏れになります。
製番管理(製番管理方式)とは?
製番管理(製番管理方式)は、受注ごとに製造番号(製番)を振り、その注文に関わる材料・部品・作業・費用をすべてその番号でまとめて管理する方法です。機械・装置や金型など、注文ごとに仕様が変わる個別受注生産で広く使われています。
受注ごとに番号を振って全部をひもづける
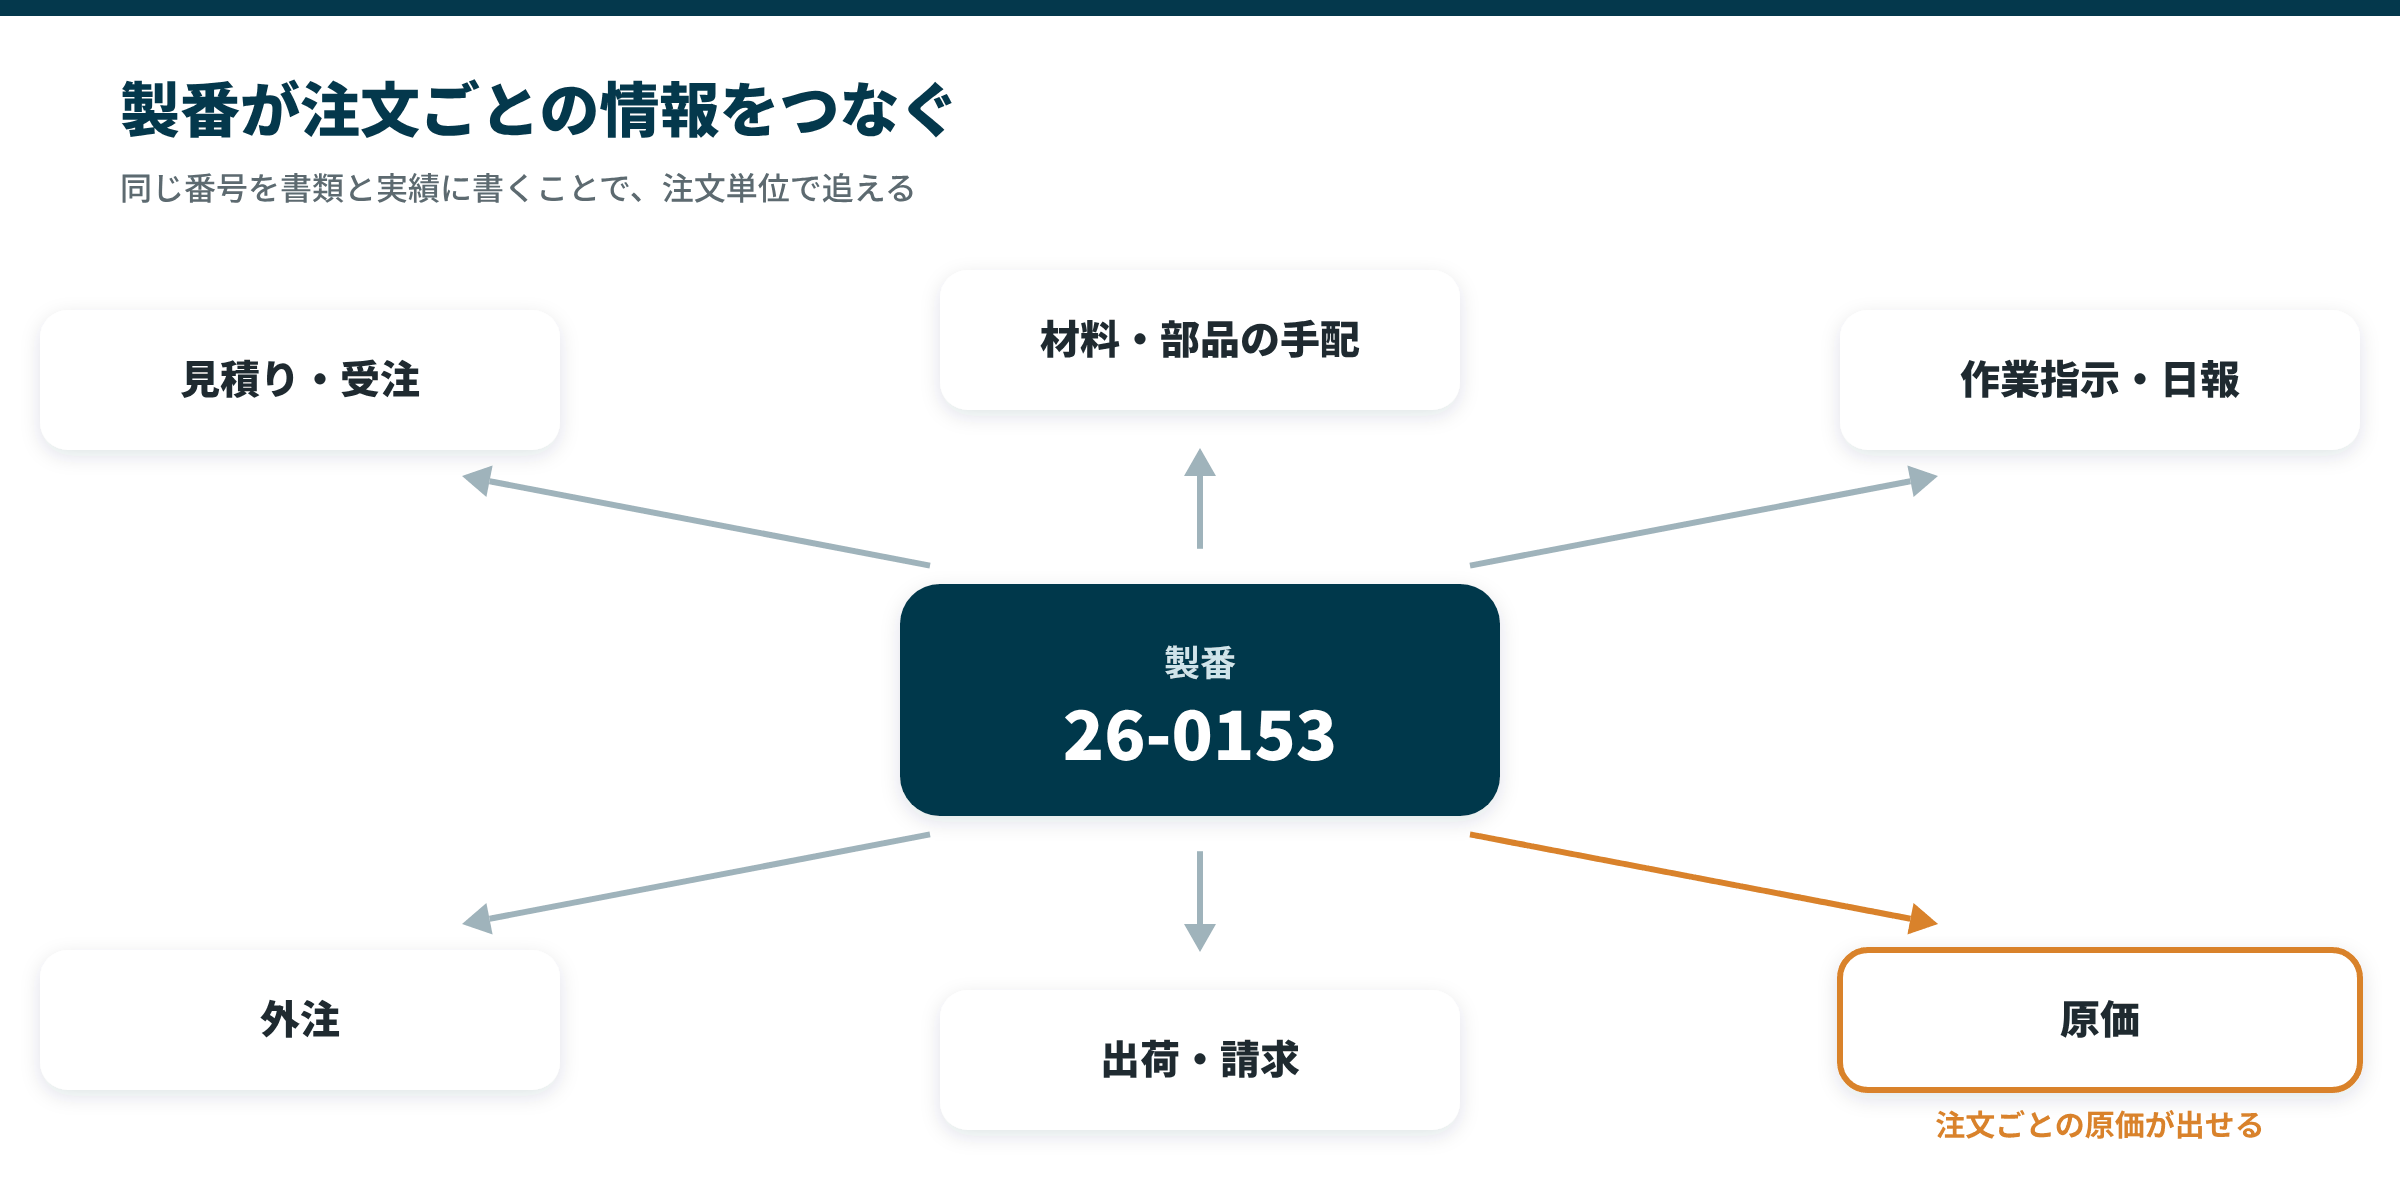
製番管理では、受注した時点で「26-0153」のような製番を発行します。材料の発注書、作業指示書、作業日報、外注の伝票に同じ製番を書くことで、ばらばらの書類が一つの注文に結びつきます。
製番があると、「この注文の部材はそろったか」「今どの工程か」「いくらかかったか」を、注文単位でたどれます。案件ごとの原価が出せるので、次の見積りの根拠にも使えます。
製番の振り方に決まりはなく、会社ごとに工夫されています。よく見かけるのは、次のような形です。
| 振り方 | 例 | 向く場面 |
|---|---|---|
| 年+連番 | 26-0153 | まず始めたいとき。件数が年に数百件まで |
| 客先コード+連番 | ABC-0012 | 同じ客先の注文が多く、客先別に見たいとき |
| 親の製番+枝番 | 26-0153-02 | 分納や追加工事で、一つの注文が分かれるとき |
番号に意味を詰め込みすぎると、例外が出たときに振れなくなります。客先や製品の種類は別の欄に持たせ、番号そのものは短く保つと長く使えます。一度振った番号を振り直さないことも、記録をたどれるようにするための大事な決まりです。
製番管理のメリットとデメリット
製番管理には、受注生産と相性のよい利点がある一方で、在庫の扱いに弱い面もあります。主な点を整理します。
- 案件ごとの原価が分かる:材料費と工数を製番で集計できる
- 進み具合を注文単位で追える:納期の遅れに早く気づける
- 設計変更を反映しやすい:その注文の手配だけを直せばよい
- 在庫を融通しにくい:別の製番のために買った部品を流用しにくい
- 共通部品がだぶつきやすい:注文ごとに手配すると、まとめ買いの利点が出ない
- 番号の管理に手間がかかる:分納や追加工事で製番が枝分かれする
製番の間で部品を流用したときに記録を残さないと、在庫の数と原価の両方が合わなくなります。流用は「どの製番からどの製番へ、いくつ」を必ず記録するルールにしておくと安全です。
MRPや追番管理との違い
生産管理の方式は、製番管理のほかにMRP(資材所要量計画)や追番管理があります。どれが正しいというものではなく、生産の形に合わせて選ぶものです。
MRPは所要量をまとめて計算する
MRP(Material Requirements Planning)は、生産計画とBOMから、必要な部品・材料の量と時期をまとめて計算する方法です。計算した量から在庫と発注残を差し引き、足りない分だけを手配します。
MRPでは、部品を特定の注文に結びつけず、会社全体の在庫として扱います。同じ部品を多くの製品で使う繰返生産や見込み生産に向いており、まとめて手配することで在庫と手間を抑えられるのが利点です。
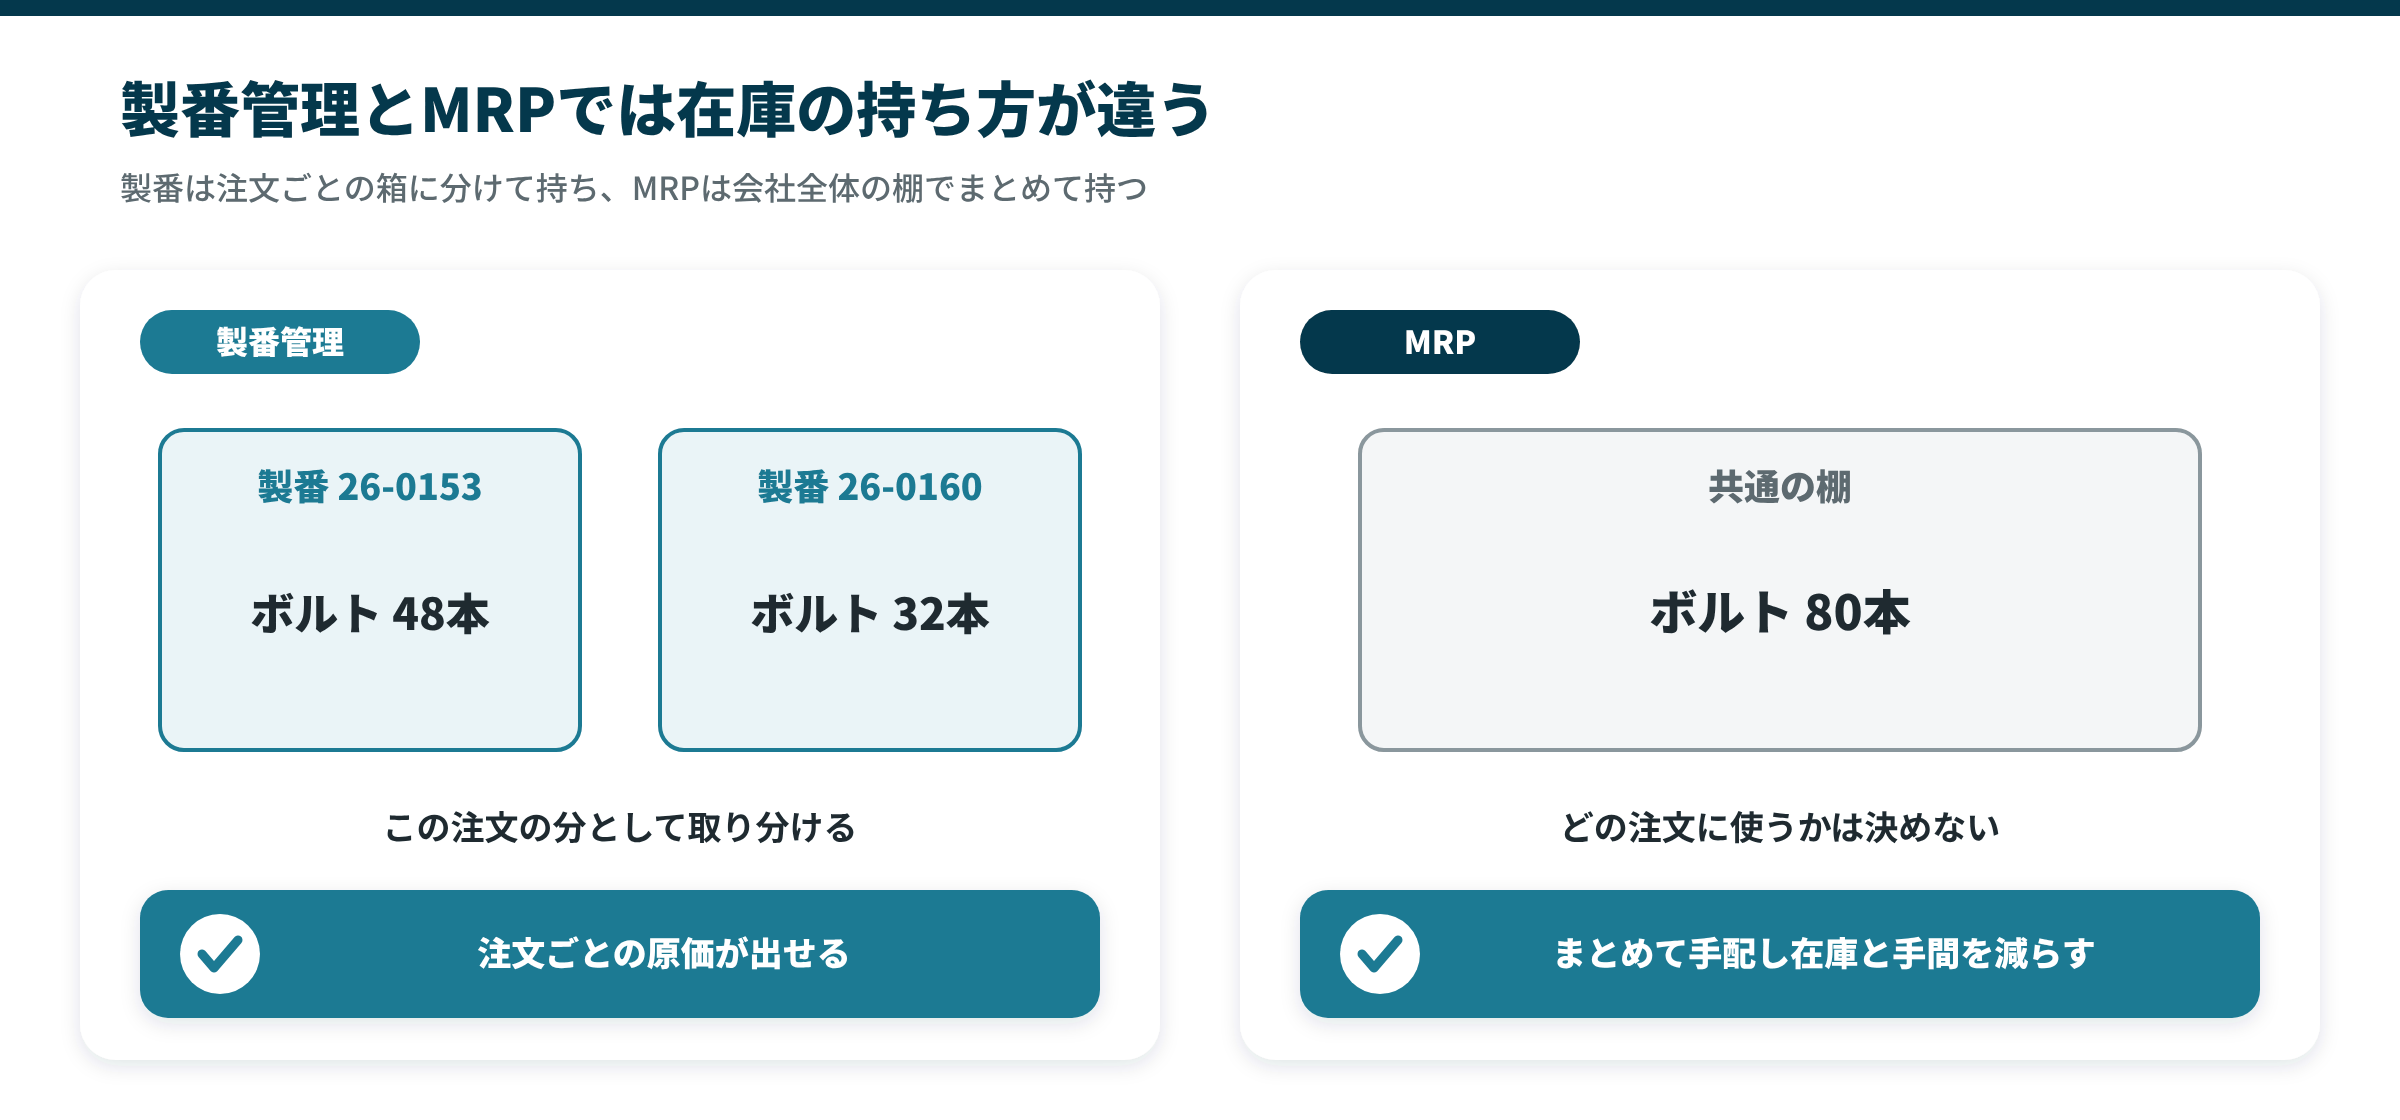
一方で、どの部品がどの注文に使われたかは追いにくくなります。案件ごとの原価を出したい受注生産では、製番管理のほうが合う場面が多くなります。在庫の追跡が必要な場合は、ロット番号で管理する方法を組み合わせます。
追番管理は累計の数で進み具合を見る
追番管理は、生産や出荷の数を通し番号の累計で数え、計画の累計と実績の累計を比べて進み具合を見る方法です。同じ製品を続けて大量に作る量産の現場で使われてきました。
注文ごとの区別をせず、全体の流れの速さを見るのが特徴です。一品ごとに仕様が違う個別受注生産には向きません。
自社に合う方式の見分け方
三つの方式の違いを、生産の形と合わせて表にまとめます。きれいに分かれるものではなく、実際には組み合わせて使う会社も多くあります。
| 方式 | 向く生産の形 | 部品・在庫の扱い | 原価の出し方 |
|---|---|---|---|
| 製番管理 | 個別受注・一品一様 | 注文ごとに引き当てる | 注文ごとに集める |
| MRP | 繰返・見込み生産 | 会社全体でまとめて扱う | 品目ごとに平均で見る |
| 追番管理 | 同じ製品の量産 | 累計の数で流れを見る | 期間でまとめて見る |
特注品と定番品の両方を作る会社では、特注品は製番、共通部品はMRPで扱うという組み合わせがよく取られます。生産管理システムにも、両方に対応する製品があります。
部品表と製番をExcelで管理する限界
小さな工場では、製番の台帳とBOMをExcelで管理していることが多いでしょう。件数が少ないうちはそれで回りますが、受注が増えると次のような問題が出てきます。
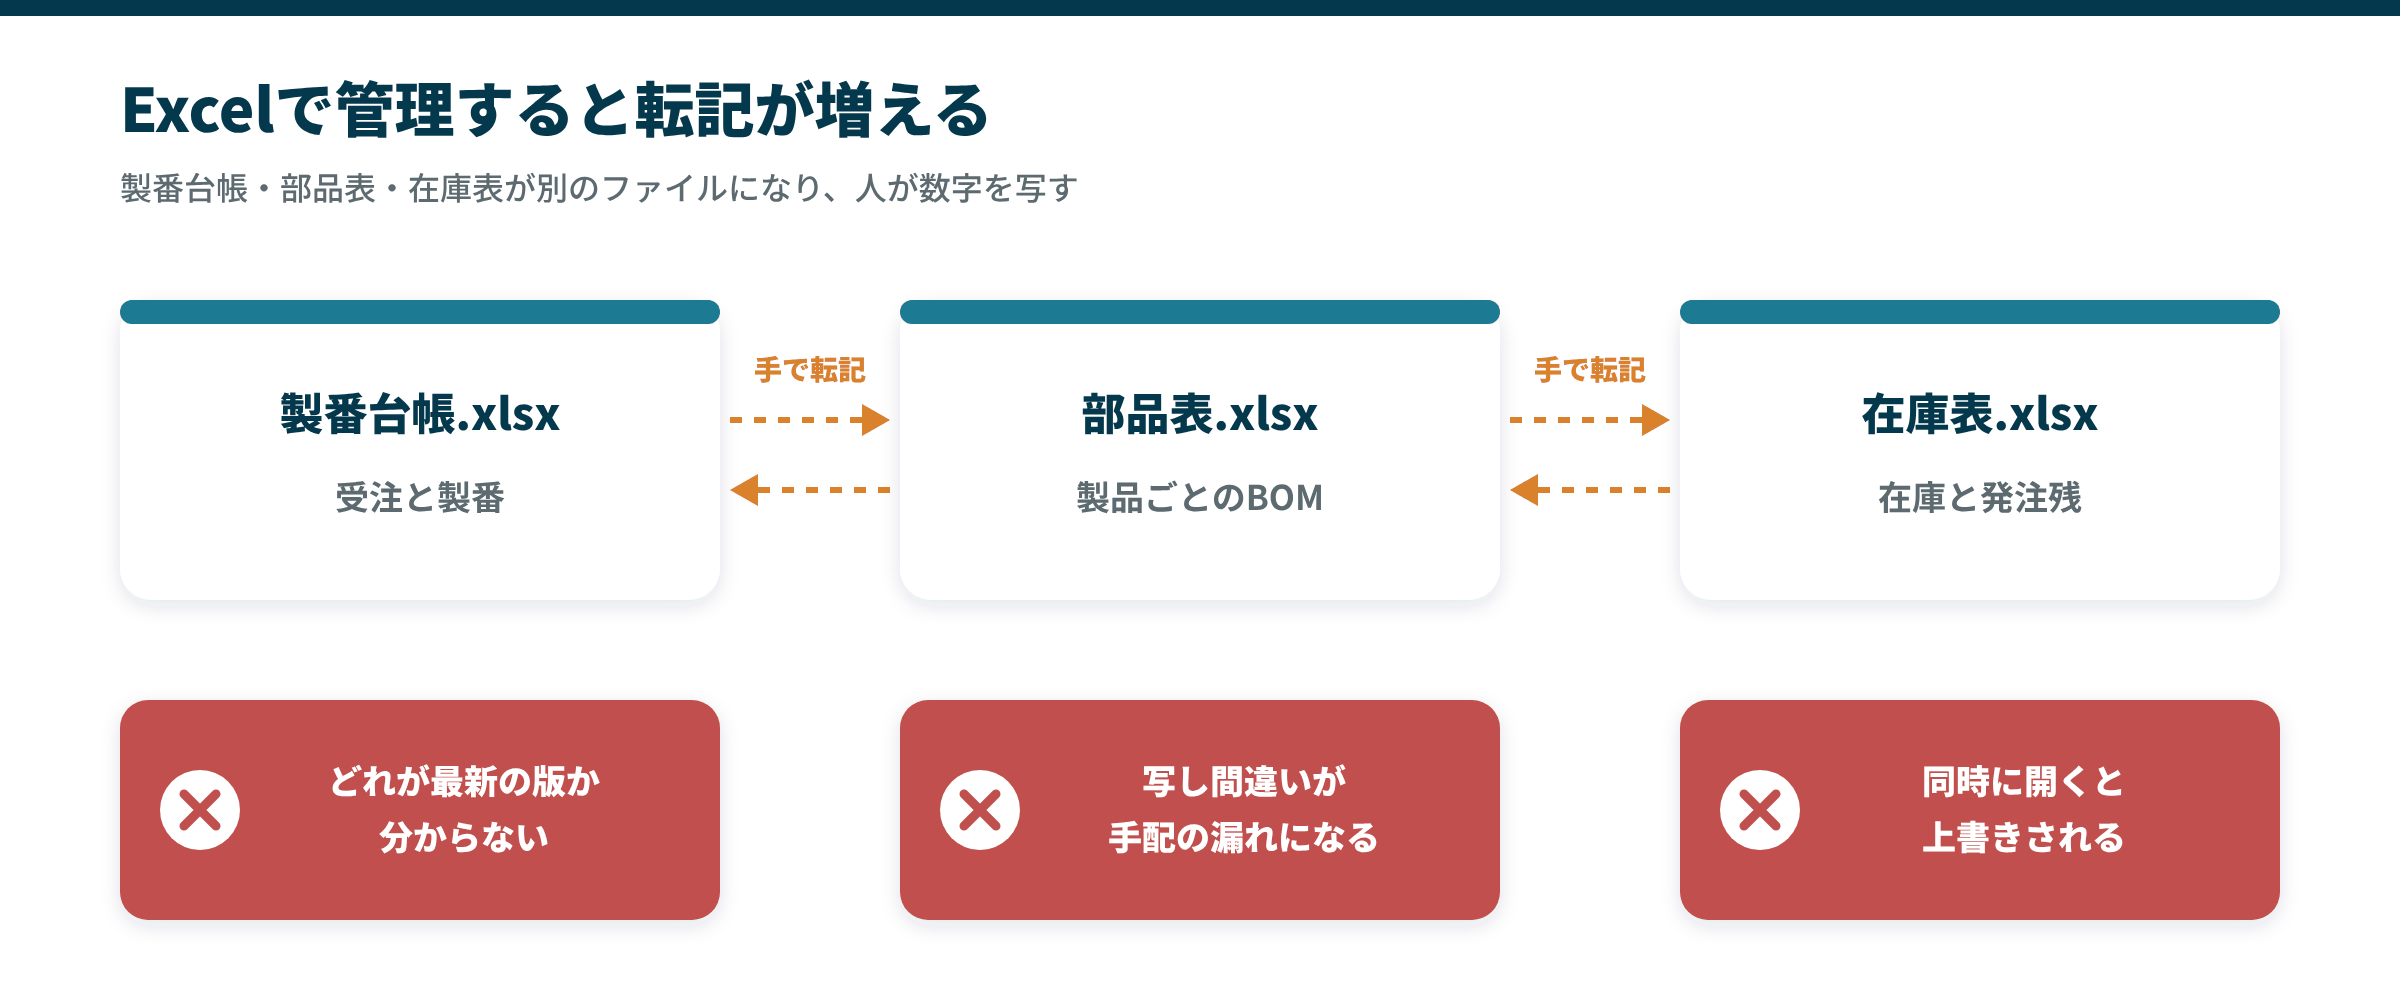
- シートが分かれる:製番台帳・BOM・在庫表が別ファイルで、転記が増える
- 展開の計算が壊れる:階層が深くなると数式が複雑になり、誤りに気づきにくい
- 設計変更が追えない:どの版のBOMで手配したかが残らない
- 同時に更新できない:複数人で開くと上書きや食い違いが起きる
特に注意したいのは、作った人しか中身が分からない状態です。製番の採番やBOM展開をマクロで組んでいる場合は、その人が異動や退職をした時点で直せる人がいなくなります。対策は「Excelマクロを組んだ人が退職したあとに会社が困ること」にまとめています。
在庫の部分だけを先に整えたい場合は、「在庫管理表をエクセルで作る方法」の進め方も参考になります。
部品表の書き直しをAIに任せてみる
生産管理システムへ移るときに手間がかかるのが、今の部品表を、親子の組を一行ずつ並べる形に書き直す作業です。字下げや罫線で階層を表した表や、図面の部品欄は、そのままではシステムに取り込めません。
当社で、この書き直しをAI(Claude、2026年10月)に任せてみました。使ったのは、当社で用意した架空の「棚付き作業台」の部品表(3階層・14行)と、同じ製品の図面2枚の部品欄です。
Excelの部品表を親子の組に直す
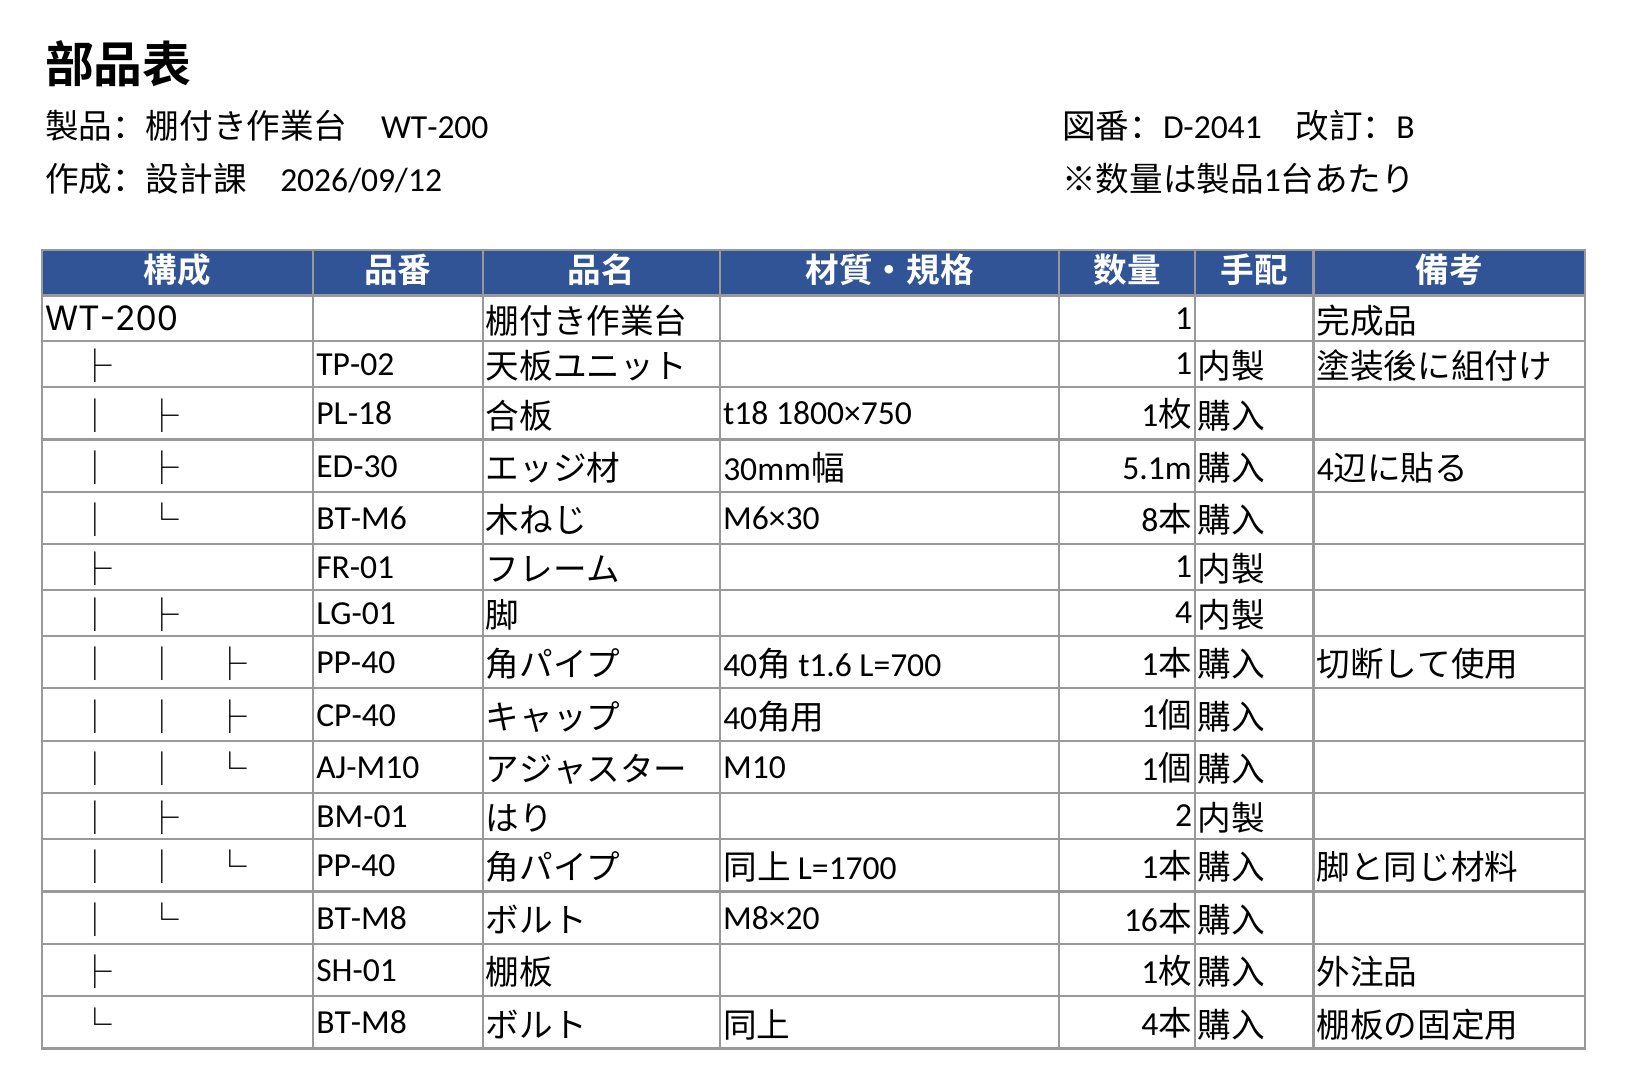
入力は、構成の列に罫線の記号(├ │ └)を並べて階層を表した部品表です。あえて、次のようなつまずきやすい書き方を入れておきました。
- 同じ角パイプが、脚の下とはりの下の2か所に出てくる
- 同じボルトが、フレームの下(16本)と製品の直下(4本)に出てくる
- 数量の欄に「1枚」「5.1m」のように単位が混ざる
- 材質の欄に「同上」がある
指示は「1行に親子1組ずつ、列は親の品番・子の品番・品名・員数・単位・手配区分の表にしてください」だけです。
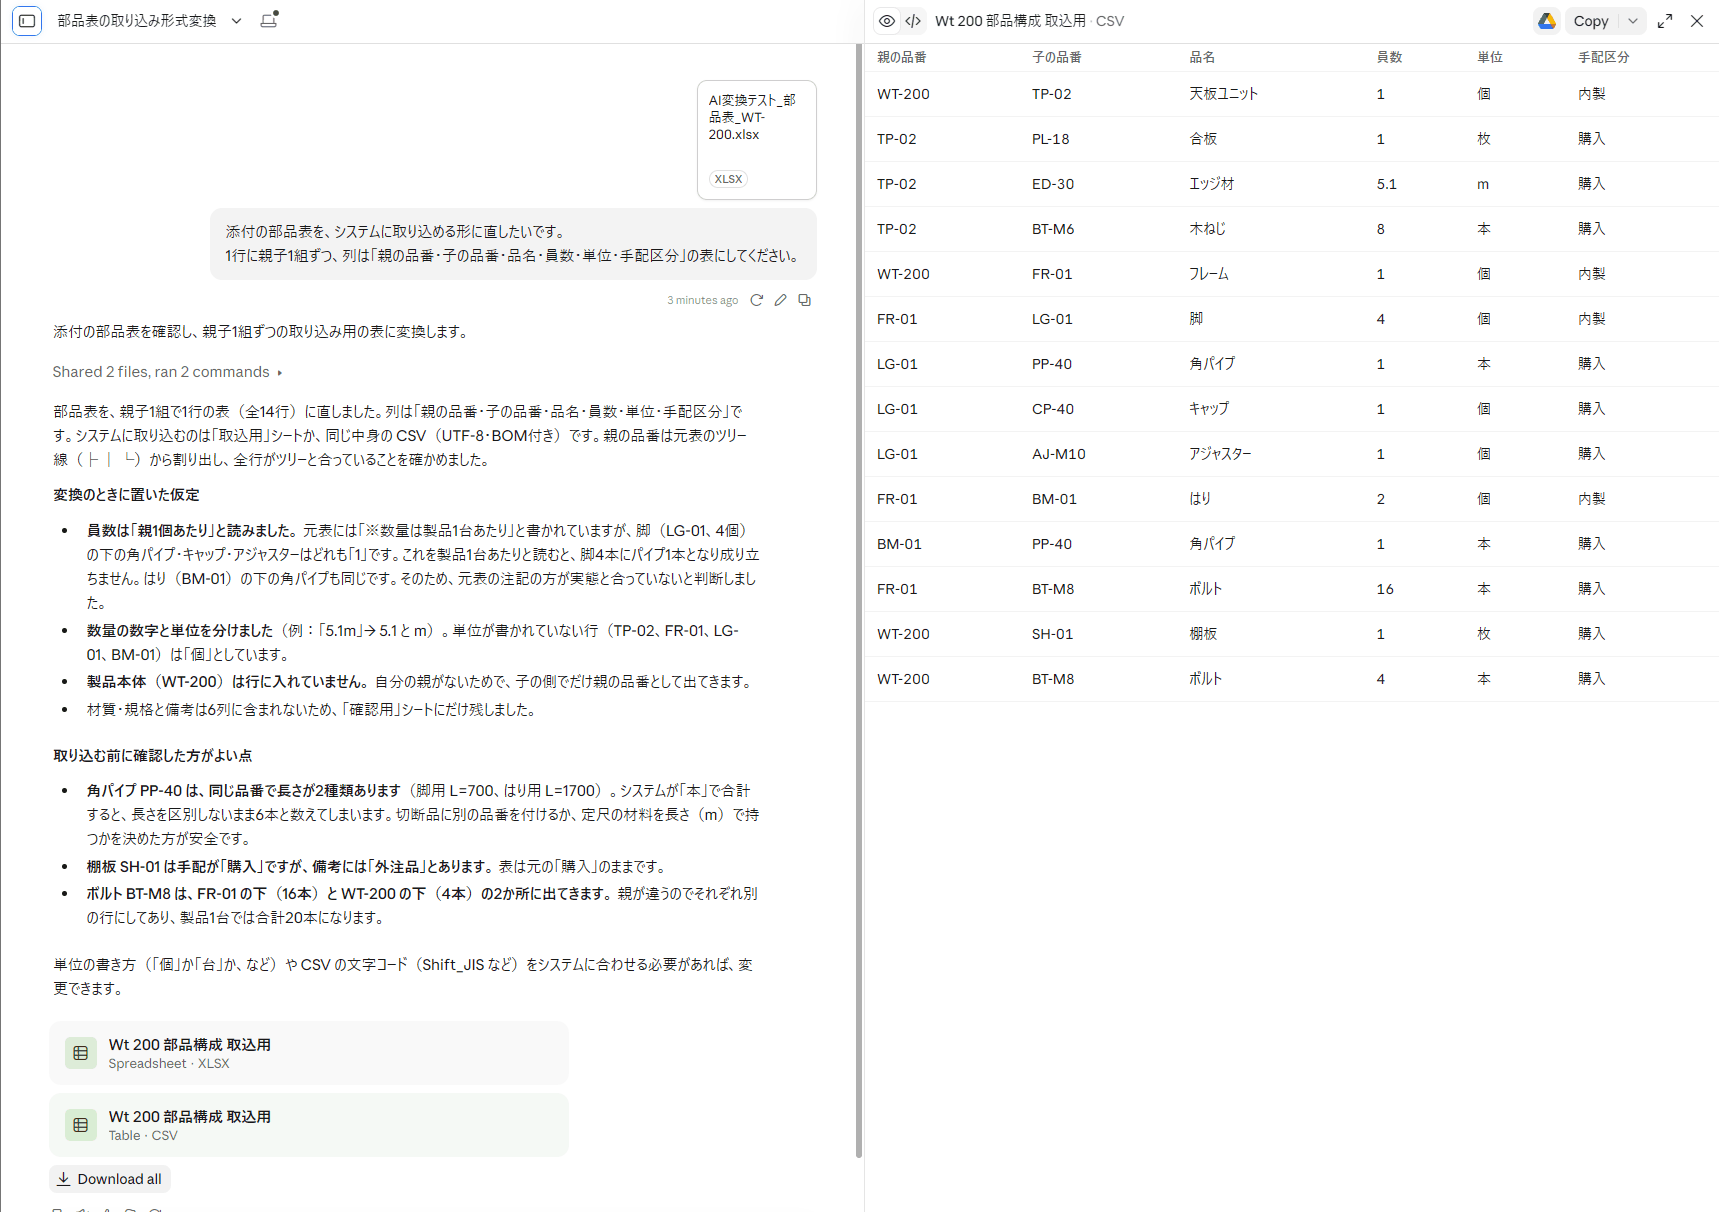
結果は、14行すべてが当社の用意した正解と一致しました。親の取り違えはなく、2か所に出てくる角パイプとボルトも、合計せずに別の行として残しています。単位のない4行は「個」と仮定したことを、回答の中で断っていました。
予想していなかったのは、元の表の食い違いを指摘してきたことです。
- 表の上の注記は「数量は製品1台あたり」なのに、脚とはりの下の数量は親1個あたりで書かれている
- 角パイプは同じ品番で長さが2種類あり、合計すると区別できなくなる
- 棚板の手配は「購入」なのに、備考は「外注品」
1つ目は、当社が表を作るときに見落としていた食い違いです。人が書き直す作業では、こうしたずれはそのまま取り込まれやすいところです。
続けて「推測せず、分からないところは要確認と書く」などのルールを足して出し直させると、単位を仮定していた4か所が「要確認」に変わりました。
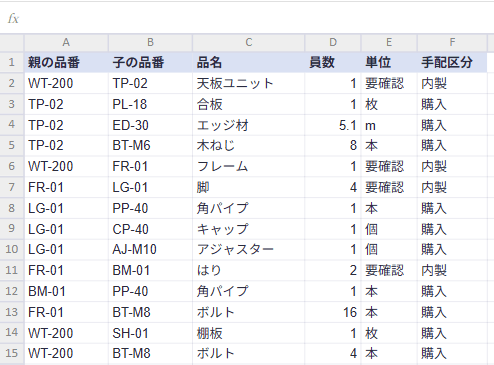
推測を止めさせると、取り込む前に人が埋める欄が増えます。安全と手間のどちらを取るかは、使う側が決めることです。
図面の部品欄から部品表を作る
次に、組立図とフレームの組図、2枚の図面の部品欄を画像で渡しました。部品欄は図面の決まりどおり、照番が下から上へ並んでいます。天板ユニットの図面は、わざと渡していません。
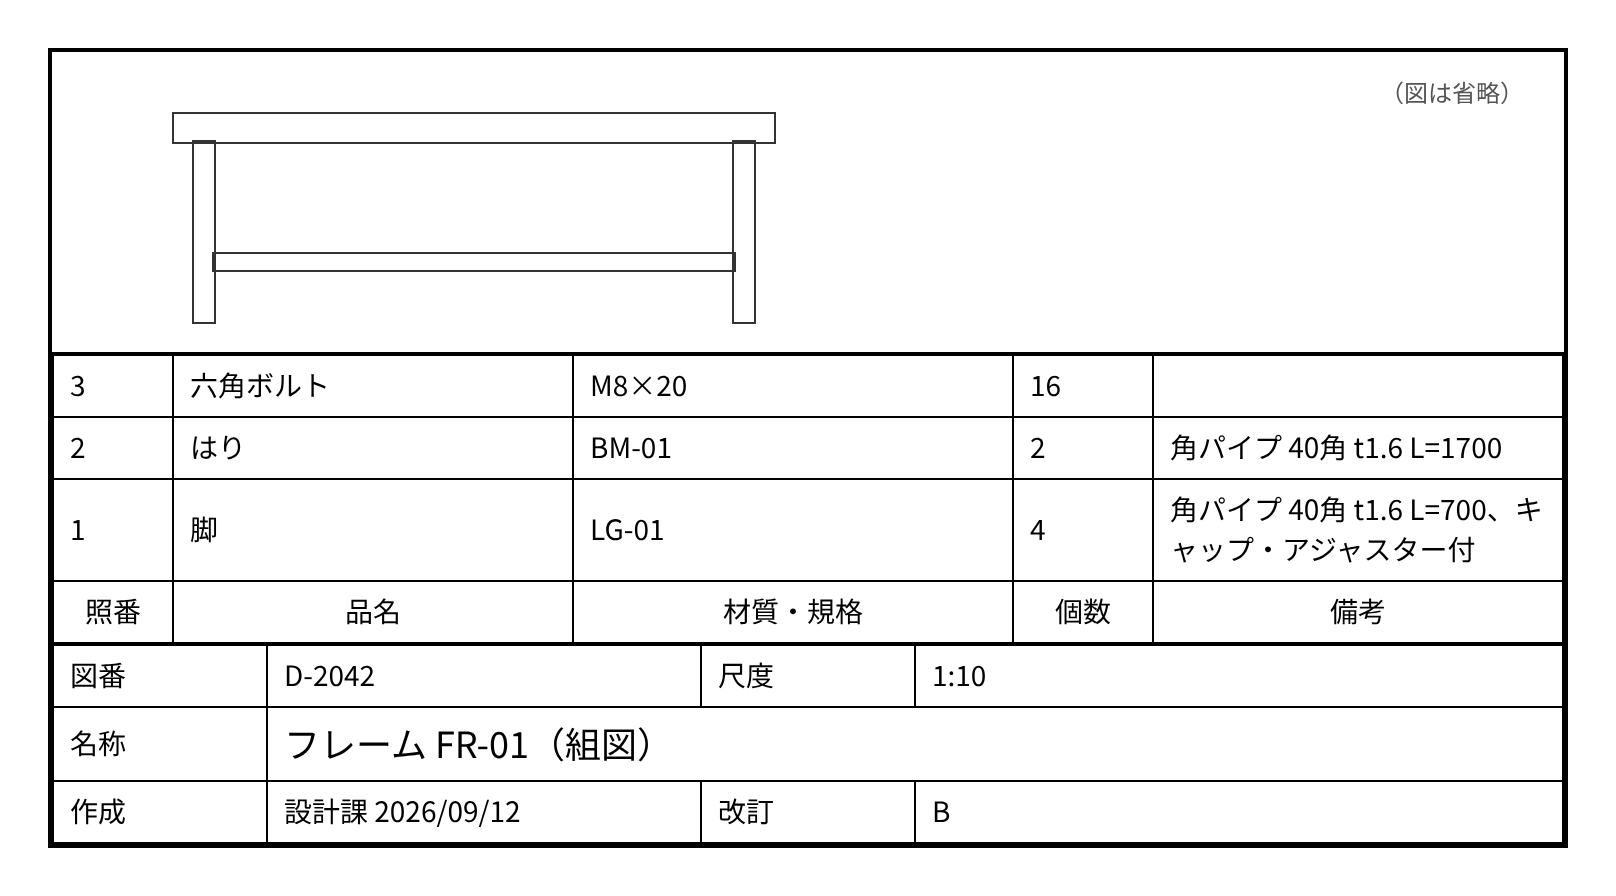
AIは2枚をつないで、作業台・フレーム・脚の階層を正しく組み立てました。渡していない天板ユニットの中身は作らず、「組図D-2043が手元にないため入っていない」と書いています。
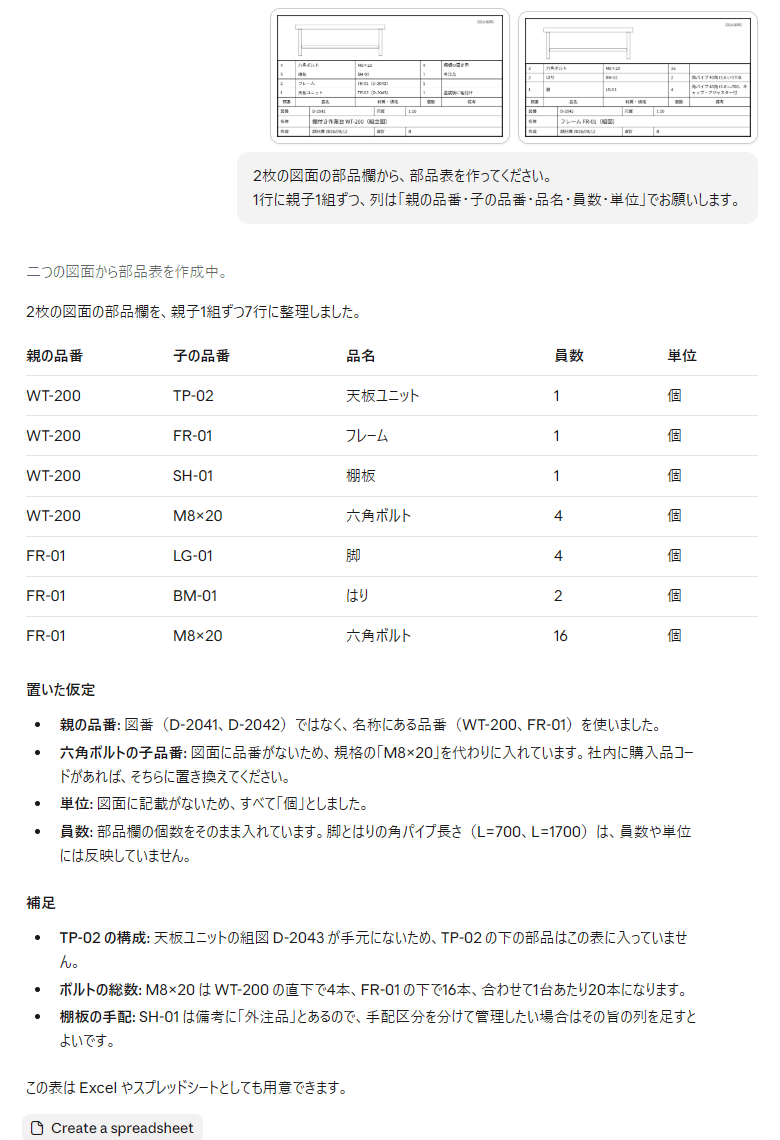
一方で、人が直す必要のある点も残りました。
- 品番のないボルト:規格の「M8×20」を品番の欄に入れていた
- 備考に書いた部品:脚の備考の角パイプ・キャップ・アジャスターは、子の行にならなかった
- 単位:すべて「個」になり、ボルトも「本」ではなかった
図面に書いていない品番は、AIには作れません。品番の付け方を決めて品目の一覧(品目マスタ)を持つのは、人の仕事として残ります。
試して分かったAIの使いどころ
二つのテストの結果を、AIに任せられることと、人が決めることに分けて整理します。
| 作業 | AIの結果 | 人がすること |
|---|---|---|
| 階層を読んで親子の組に直す | 二つのテストとも正しかった | 結果を見て確かめる |
| 元の表の食い違いを見つける | 注記と数量のずれなどを指摘した | どちらが正しいかを決める |
| 図面にない情報を補う | 作らずに「ない」と書いた | 足りない図面を渡す |
| 品番を付ける | 規格を仮に入れた | 社内の品番に置き換える |
| 単位・手配区分を決める | 仮定するか「要確認」にした | 社内のルールで決める |
部品表の書き直しは、AIに下書きを作らせ、人が確かめて直す分担が向いています。AIは書き直しの手間を減らすだけでなく、元の表のずれを見つける相手としても使えます。
製番とBOMが整うと、過去の案件を探す作業にもAIを使いやすくなります。似た製品の過去の製番を探して、そのBOMと実際の原価を見積りの下書きに使うといった使い方です。仕組みは「AI見積りは下書きまで|過去の似た案件を引く見積り自動化の設計」で解説しています。
生産管理システムでの製番とBOMの扱い
生産管理システムは、製番の発行からBOM展開、手配、実績の集計までを一つの仕組みでつなぎます。ただし、製番とBOMの扱いは製品によって差が大きいため、選ぶときに次の点を確かめておくと安心です。
- 製番管理に対応しているか:MRPだけの製品では案件ごとの原価が出しにくい
- 受注ごとにBOMを直せるか:標準のBOMを写して、注文ごとの変更を反映できるか
- BOMの階層をいくつ持てるか:自社の製品の深さに足りるか
- 流用の記録が残るか:製番の間で部品を移したときの履歴
- Excelから取り込めるか:今の部品表をCSVで移せるか
個別受注が中心なら製番管理、繰返生産が中心ならMRP、混在するなら両方に対応する製品というのが選び方の基本です。製品ごとの違いは、次の比較記事で整理しています。
まとめ
- 製番は「どの注文のためか」、BOMは「何をいくつ使うか」を表し、組み合わせると案件ごとの手配と原価が追える
- BOM展開では、員数をかけた総所要量から在庫と発注残を引いて、手配する数を出す
- 個別受注には製番管理、繰返生産にはMRPが向き、混在する会社は両方を組み合わせる
- 部品表の書き直しはAIに下書きさせ、品番・単位・食い違いの判断は人が決める
製番管理とBOMは、生産管理システムを入れる前から、Excelでも始められる仕組みです。受注ごとに番号を振り、製品ごとの部品表を一行ずつの形でそろえておくと、後でシステムへ移すときにもそのまま使えます。
どの生産管理システムが自社の生産の形に合うかは、「生産管理システム比較|中小製造業の多品種少量・受注生産に合う7製品」で比べています。



コメント